
- Cataloghi
- HUSKY INJECTION MOLDING SYSTEMS
- Produzione ed ispezione dell'inserto del punto di iniezione


Produzione ed ispezione dell'inserto del punto di iniezione
Produzione ed ispezione dell'inserto del punto di iniezione
Il documento fornisce linee guida per la produzione e l'ispezione degli inserti del punto di iniezione, essenziali per le otturazioni del pistoncino. Husky Injection Molding Systems Limited detiene i diritti esclusivi sul contenuto, consentendo la riproduzione solo per uso interno.
Requisiti di Produzione
Gli inserti devono rispettare specifiche tolleranze di diametro e angolazione per garantire la qualità e la durata. La lavorazione del diametro del punto di iniezione (Ø E) è cruciale e si consiglia l'uso di smerigliatrici sinterizzate a bassa pressione per evitare deformazioni.
Ispezione dei Punti di Iniezione
L'ispezione richiede la pulizia completa dell'inserto e misurazioni a temperatura ambiente. La CMM è utilizzata per misurare la planarità, la perpendicolarità e la cilindricità dei diametri. Si raccomanda l'uso di algoritmi specifici per ottenere misurazioni precise, evitando l'algoritmo dei minimi quadrati di Gauss.
Conclusioni
Il documento sottolinea l'importanza di seguire procedure precise per la produzione e l'ispezione degli inserti, al fine di mantenere la qualità e prevenire difetti nei prodotti finali.
Estratti del catalogo
HUSKY' Keeping our customers in thè lead Traduzione delle istruzioni originali
Aprire il catalogo a pagina 1
Produzione ed ispezione dell'inserto del punto di iniezione Il presente manuale del prodotto riporta informazioni per il funzionamento sicuro e la manutenzione. Husky si riserva il diritto di apportare modifiche per migliorare costantemente le funzioni e/o le prestazioni dei prodotti. Qualora dovessero essere implementate, tali modifiche possono comportare misure di sicurezza diverse e/o aggiuntive che verranno comunicate ai clienti tramite appositi bollettini. Le informazioni contenute in questo manuale sono proprietà esclusiva di Husky Injection Molding Systems Limited. Fatta eccezione per...
Aprire il catalogo a pagina 2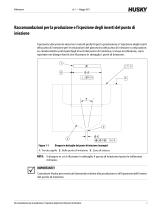
Raccomandazioni per la produzione e l'ispezione degli inserti del punto di iniezione Il presente documento descrive i metodi preferiti per la produzione e l'ispezione degli inserti del punto di iniezione per le otturazioni del pistoncino del punto di iniezione a otturazione. Le caratteristiche principali degli inserti del punto di iniezione, incluse le tolleranze, sono riportate nei disegni forniti che illustrano in dettaglio i punti di iniezione. 1 Disegno in dettaglio del punto di iniezione (esempio) 1. Tenuta ugello 2. Bolla punto di iniezione 3. Zona di attacco NOTA: il disegno in cui è illustrato...
Aprire il catalogo a pagina 3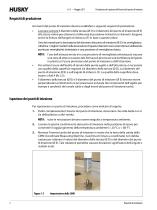
Produzione ed ispezione dell'inserto del punto di iniezione Requisiti di produzione Gli inserti del punto di iniezione devono soddisfare i seguenti requisiti di produzione: • Lavorare sempre il diametro della tenuta (Ø D) e il diametro del punto di iniezione (Ø E) allo stesso valore per ottenere la tolleranza di posizione richiesta tra i diametri. Eseguire anche la finitura dell'angolo di imbocco (F) in base a questo valore. Uno dei metodi per la lavorazione del diametro del punto di iniezione (Ø E) è la smerigliatura cilindrica. I migliori risultati nella lavorazione di questo diametro sono...
Aprire il catalogo a pagina 4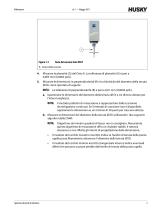
Testa del sensore Zeiss VAST 1. Testa della sonda Misurare la planarità (G) del Dato A. La tolleranza di planarità (G) è pari a 0,005 mm (0,0002 poll.). Misurare le dimensioni, la perpendicolarità (R) e la cilindricità del diametro della tenuta (Ø D) come riportato di seguito: NOTA: La tolleranza di perpendicolarità (R) è pari a 0,01 mm (0,0004 poll.). a. Ispezionare le dimensioni del diametro della tenuta (Ø D) a tre diverse altezze per l'intera lunghezza. NOTA: il metodo preferito di misurazione è rappresentato dalla scansione (investigazione continua). Se il metodo di scansione non è disponibile,...
Aprire il catalogo a pagina 5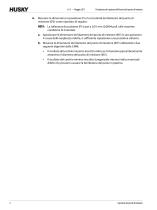
Produzione ed ispezione dell'inserto del punto di iniezione Misurare le dimensioni, la posizione (P) e la circolarità del diametro del punto di iniezione (Ø E) come riportato di seguito: NOTA: La tolleranza di posizione (P) è pari a 0,01 mm (0,0004 poll.) alle massime condizioni di materiale. a. Ispezionare le dimensioni del diametro del punto di iniezione (Ø E) in una posizione. A causa della lunghezza ridotta, è sufficiente ispezionare una posizione soltanto. b. Misurare le dimensioni del diametro del punto di iniezione (Ø E) utilizzando i due seguenti algoritmi della CMM: • • Il risultato...
Aprire il catalogo a pagina 6Tutti i cataloghi e le schede tecniche HUSKY INJECTION MOLDING SYSTEMS
 Altanium Temperature Controllers
8 Pagine
 Altanium Neo5
182 Pagine
 Schöttli® Medical Molds
16 Pagine
 UltraSync-E Technology
2 Pagine
 Ultra Helix™ Valve Gate Nozzles
4 Pagine
 UNIFY™
2 Pagine
 Advanced Process Optimization
4 Pagine
 Shotscope NX
2 Pagine
 H-PET AE System
4 Pagine
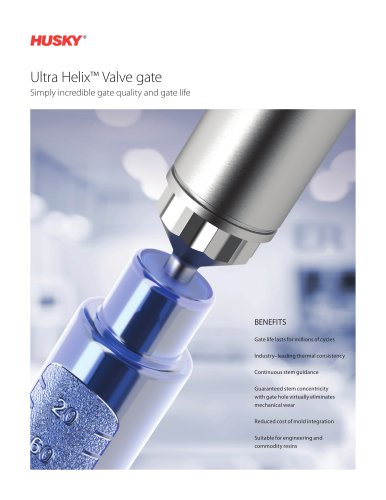 ultra helix valve gate
4 Pagine
 Pro-Act Program
4 Pagine
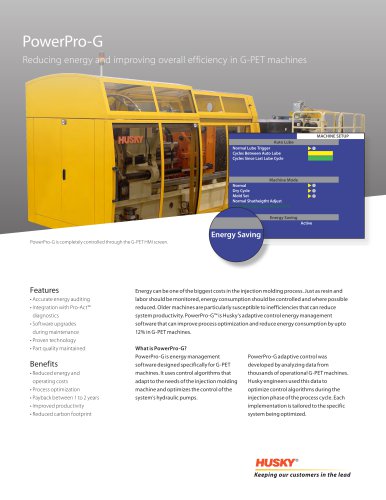 PowerPro G
2 Pagine
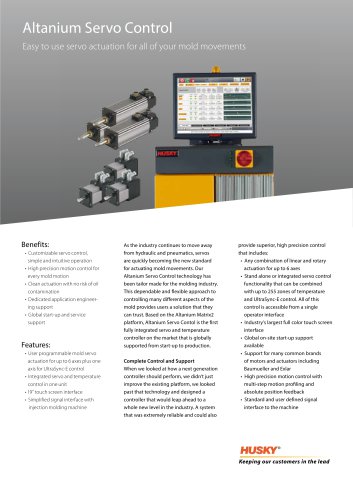 Altanium Servo Control
4 Pagine
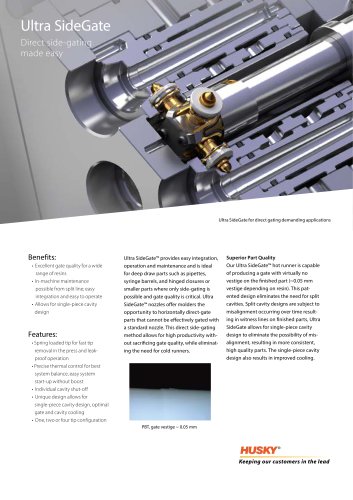 Ultra SideGate
2 Pagine
 Ultra Helix TM Valve Gate
2 Pagine
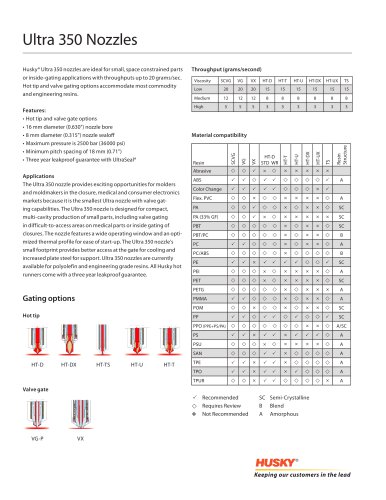 Ultra 350 Nozzles
2 Pagine
 Ultra 1000 Nozzles
2 Pagine
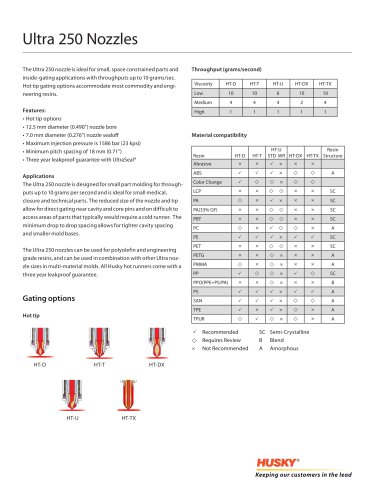 Ultra 250 Nozzles
2 Pagine
 Express conversion Programs
2 Pagine
 Encore program
4 Pagine
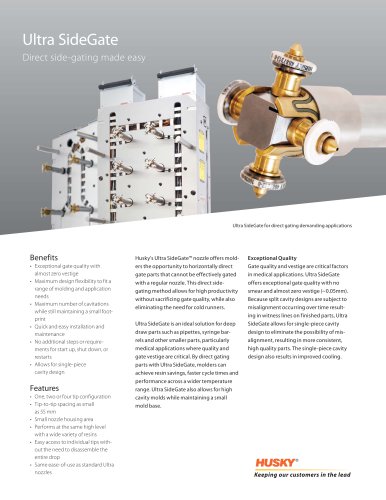 Ultra SideGate
2 Pagine
 UNIFY
2 Pagine
 UltraSync Hot Runner Technology
2 Pagine
 Total Energy Management Program
2 Pagine
 Top Entry Robots
2 Pagine
 Specialty Closures
2 Pagine
 ShotscopeNX
2 Pagine
 PRONTO Hot Runners
4 Pagine
 ProAct Program
4 Pagine
 Manufacturing Advisory Services
4 Pagine
 Machine Audits
2 Pagine
 HyPET Recycled Flake
2 Pagine
 HyPET Preform Systems
4 Pagine
 Ultra Valve Gate Technology
4 Pagine
 H-MED AE
2 Pagine
 Altanium Neo2
2 Pagine


Cataloghi archiviati
 Altanium Delta3
2 Pagine
 Altanium Temperature Controller
8 Pagine
 Hylectric Machines
4 Pagine
 HyCAP Beverage Closures
4 Pagine
 H-PET All-Electric (AE) System
4 Pagine
 Thinwall Packaging
4 Pagine
 Company Overview
26 Pagine
- Controllo della temperatura digitale
- Ugello per liquidi
- Pressa ad iniezione
- Pressa ad iniezione orizzontale
- Pressa ad iniezione idraulica
- Ugello d'aria
- Ugello industriale
- Termoregolatore
- Termoregolatore digitale
- Pressa ad iniezione elettrica
- Stampo per iniezione plastica
- Ugello di iniezione
- Ugello ad aria compressa
- Stampo per iniezione plastica multi cavità
- Termoregolatore di processo
- Ugello a canale caldo
- Stampo per iniezione plastica per l'industria dell'imballaggio
- Pressa ad iniezione per PET
- Stampo per iniezione plastica a canali caldi
- Termoregolatore per stampaggio a iniezione di materie plastiche